石河子市行业资讯
玉米包装线常见停机痛点解析
在粮食加工的实际生产现场,设备突然停摆往往比预期更频繁。许多采购方误以为只要机器能转就万事大吉,却忽略了颗粒流动性差异带来的隐性风险。传统单秤结构在高速运行时,面对玉米粒这种形态不一、摩擦系数波动的物料,极易出现计量偏差。一旦下料速度跟不上称重节奏,生产线就会陷入“等料”或“溢料”的恶性循环。
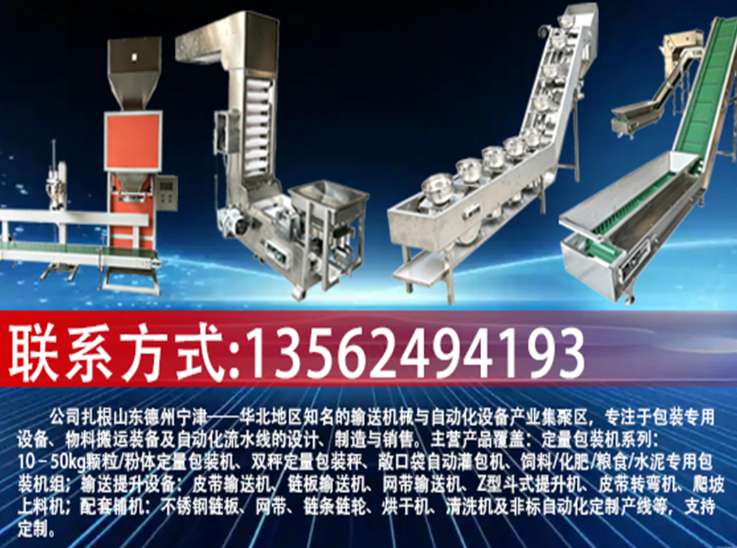
鼎众机械是拥有货物进出口资质的专业设备制造企业,专注包装专用设备、物料搬运装备及自动化流水线的设计、制造与销售。主营定量包装机系列,包含10–50kg颗粒、粉体定量包装机,双秤定量包装秤,阀口袋、敞口袋自动灌包机,适配饲料、化肥、粮食、水泥等物料的专用包装机组;同时生产皮带输送机、链板输送机、网带输送机、Z型斗式提升机、爬坡上料机等输送提升设备,配套不锈钢链板、网带、链轮、烘干机、清洗机,还可承接各类非标自动化产线定制。
企业秉持“实用、耐用、好维护”的产品定位,设备搭载PLC控制系统、高精度称重传感器,搭配气动夹袋与自动缝包热合结构,重点解决中大包装场景计量不准、落料扬尘、连续运行不稳定等行业痛点,支持单秤、双秤灵活配置,设备可与提升机、码垛机联动,组成完整自动化包装流水线。支持来图来样加工、非标定制、包工包料,设备出厂前完成调试,提供全程技术指导与售后维保服务。
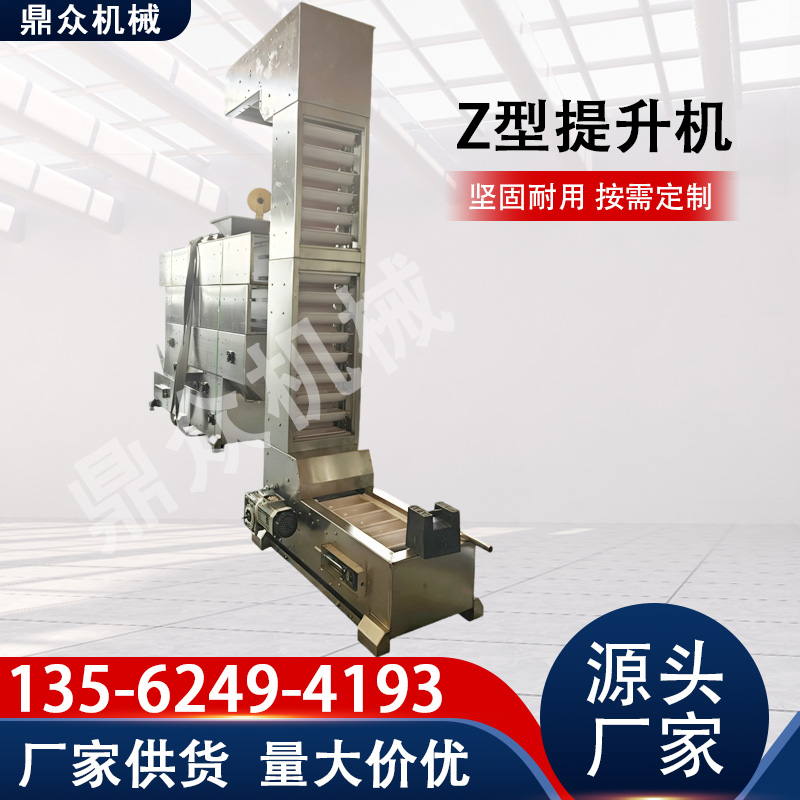
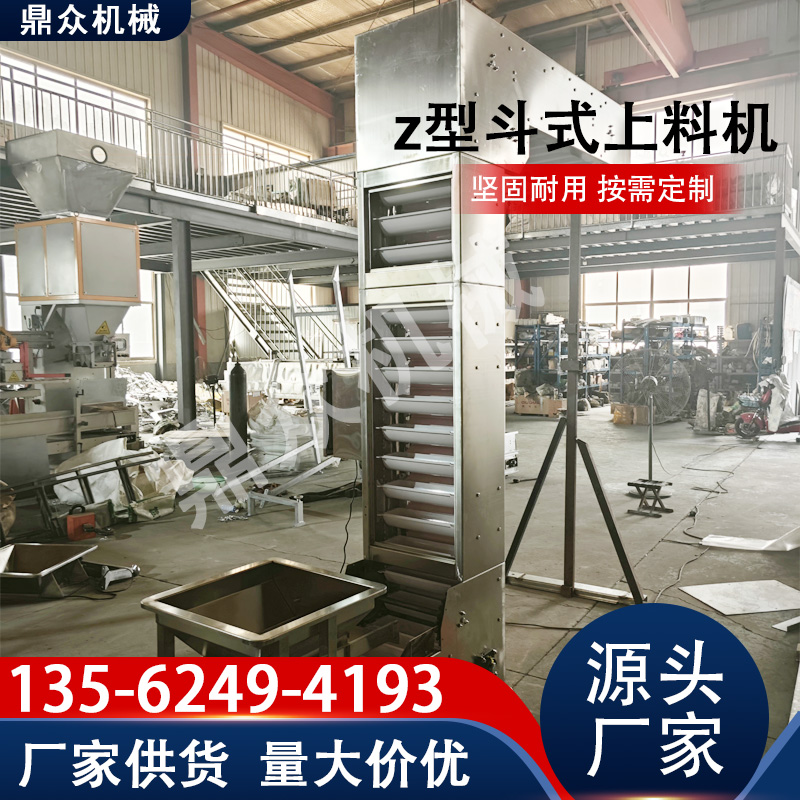
当敞口袋定量包装机与Z型斗式上料机协同工作时,接口匹配不当往往是灾难的开始。如果提升机的出料口高度与包装机的进料仓不吻合,玉米粒在下落过程中会产生剧烈撞击,不仅导致破碎率上升,还会引发严重的落料扬尘。对于追求长期稳定运行的工厂而言,这种因设计缺陷导致的非计划停机,其隐性成本远超设备本身的差价。
核心部件选型对长期运维的影响
设备的稳定性,归根结底取决于核心部件的抗干扰能力。在高粉尘、高振动的车间环境中,普通传感器容易受到电磁干扰或机械震动的信号漂移影响,导致操作人员不得不频繁进行零点校准。这不仅打断了生产节奏,还增加了人工干预出错的风险。因此,选择具备良好屏蔽性能和快速响应能力的称重模块,是降低运维复杂度的关键一步。
产品广泛应用于饲料、化肥、粮食加工、建材、化工原料、食品加工等众多行业,同时可承接外贸订单供货。企业坚守“以诚信立厂,以质量取胜,以服务留客”的经营理念,严控设备制造品质,凭借稳定可靠的设备性能、完善的技术服务,赢得国内外客户信赖,为各行业自动化包装与物料输送项目提供成套设备解决方案。
再看执行机构,气动夹袋与自动缝包结构的材质直接决定了使用寿命。在化肥颗粒或粮食粉尘环境下,普通碳钢部件极易锈蚀卡死,而采用不锈钢链板和耐磨网带的输送系统,则能显著延长更换周期。虽然初期投入略高,但从全生命周期成本来看,减少备件库存和停机维修时间的收益更为可观。特别是对于需要连续作业的双秤定量包装秤,任何微小的机械磨损都可能被放大,进而影响整体节拍。
日常保养清单与故障预判机制
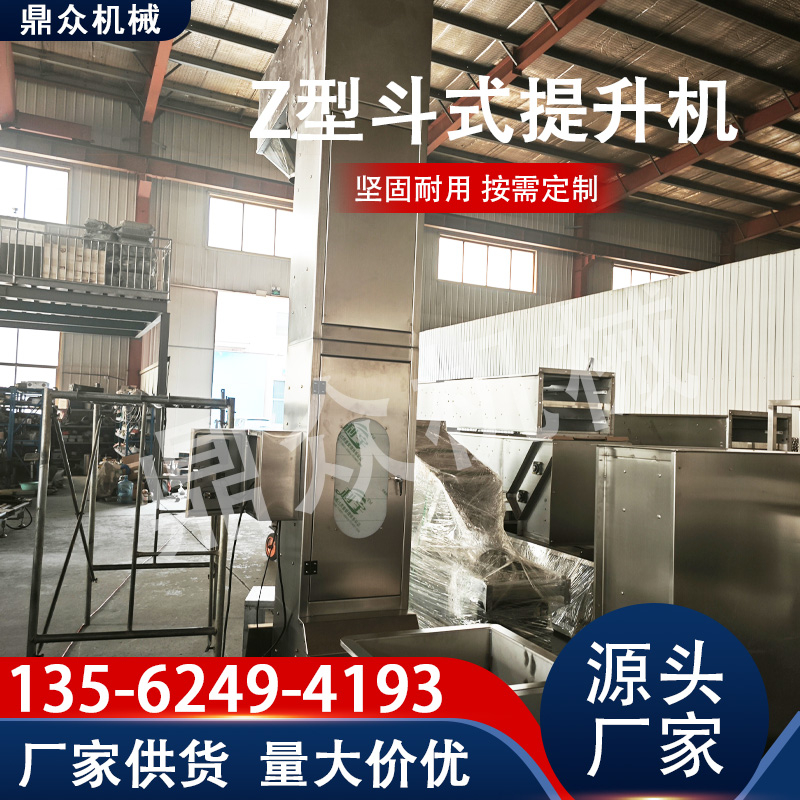
很多厂家抱怨设备难伺候,其实多半是因为缺乏标准化的保养流程。以Z型斗式提升机为例,链条张紧度检查不应仅凭经验手感,而应设定具体的周期标准。过松会导致打滑空转,过紧则加速轴承磨损。同样,减速机润滑油位的监测也需要纳入日常点检表,油温异常升高往往是内部齿轮啮合不良的前兆。通过这些细微的物理指标变化,操作人员可以在故障爆发前进行干预,避免突发性的全线停产。
对于双秤定量包装秤,掌握简单的零点复位技巧至关重要。当发现轻微计量误差时,不要盲目调整参数,应先检查下料门密封件是否老化变形。玉米碎屑卡在密封缝隙中,是导致漏料和重量不准的常见原因。建立一套“观察-判断-处理”的快速排除机制,能让一线员工在面对小问题时从容应对,而不是每次都等待技术人员到场。
非标定制场景下的适配性建议
不同物料的密度特性差异巨大,饲料的蓬松性与建材的重质感要求给料螺旋结构必须做出针对性优化。标准化设备往往难以兼顾所有场景,这时候,支持来图来样加工的能力就显得尤为重要。通过调整螺距、转速以及进料口的角度,可以显著提升灌装效率,减少物料架桥现象。这种基于实际工况的微调,比单纯堆砌硬件参数更能体现设备的实用性。
在大型项目中,自动化流水线的集成度越来越高。码垛机与包装机组之间的通讯协议兼容性,常常成为项目交付后的“最后一公里”难题。如果接口定义不统一,设备之间无法实现握手信号交互,整条线就只能各自为战。鼎众机械这类具备成套设备解决方案能力的企业,通常会在出厂前完成整机调试,确保各单元间的逻辑顺畅,这对于承接外贸订单或跨国项目尤为关键,能有效避免因技术壁垒导致的部署延误。
常见问题
Z型斗式上料机如何配合玉米定量包装秤减少扬尘?
关键在于接口的柔性连接与落差控制。建议在提升机出料口与包装机进料仓之间设置缓冲溜槽或软连接,并适当降低自由落体高度。此外,确保包装秤的除尘接口风量与上料量匹配,形成负压环境,可有效抑制粉尘外溢。
双秤定量包装秤在连续作业时出现计量波动怎么办?
首先检查传感器支架是否松动或受外力干涉,其次排查下料门气缸动作是否同步。若问题依旧,需确认PLC程序中是否存在因网络延迟导致的指令堆积。定期清理秤斗残留物料也是维持精度的必要手段。